
 简体中文

Die Komponenten von Elektrofiltern verstehen: Eine umfassende Aufschlüsselung
ZUHAUSE / NACHRICHTEN / Branchennachrichten / Die Komponenten von Elektrofiltern verstehen: Eine umfassende Aufschlüsselung
 Von Admin
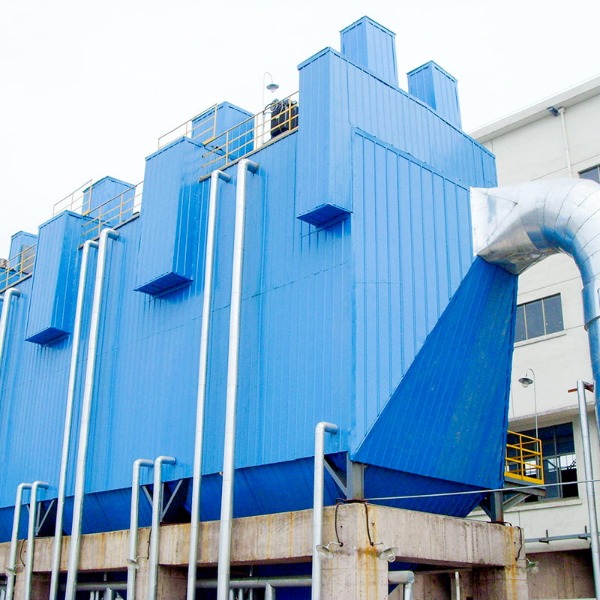
Industrieanlagen weltweit erzeugen jährlich Millionen Tonnen Feinstaub, von Staub und Rauch bis hin zu feiner Asche und Metallpartikeln. Die Bewältigung dieser Verschmutzung ist nicht nur ein Umweltproblem – sie wirkt sich direkt auf die betriebliche Effizienz, die Einhaltung gesetzlicher Vorschriften und die langfristige Rentabilität der Einlage aus. Zu den effektivsten Technologien zur Bewältigung dieser Herausforderung gehört die Elektrofilter , ein hochentwickeltes System, das sich über mehr als ein Jahrhundert weiterentwickelt hat und zu einem unverzichtbaren Bestandteil in der Schwerindustrie, der Energieerzeugung und der chemischen Verarbeitung geworden ist.
Das Verständnis der technischen Architektur dieser Systeme ermöglicht es Facility Managern und Ingenieuren, die Leistung zu optimieren, Betriebskosten zu senken und fundierte Entscheidungen über Wartung und Upgrades zu treffen. In diesem Leitfaden werden die grundlegenden Komponenten, Funktionsprinzipien und praktischen Überlegungen untersucht, die moderne Geräte ausmachen Elektrofilter Technologie.
Ein Elektrofilter Funktioniert nach einem täuschend einfachen, aber äußerst effektiven Prinzip: Im Luftstrom schwebende Partikel werden elektrostatisch aufgeladen und dann auf entgegengesetzt geladenen Oberflächen gesammelt. Trotz dieser grundsätzlichen Einfachheit erfordert die Ausführung präzises Engineering und koordinierte Subsysteme, die Zusammenarbeit.
Der Prozess beginnt im Ionisationsbereich, wo Gasmoleküle mit hochenergetischen Elektronen beschossen werden. Ein negatives Potenzial – typischerweise im Bereich von 40.000 bis 100.000 Volt – erzeugt ein starkes elektrisches Feld, das neutrale Gasmoleküle Elektronen entzieht und so Ionen erzeugt. Diese neu erzeugten negativen Ionen kollidieren mit suspendierten Partikeln und übertragen ihre Ladung. Die Effizienz dieser Ladungsübertragung hängt von mehreren Faktoren ab: Partikelgröße und -zusammensetzung, Gasgeschwindigkeit, Feuchtigkeitsgehalt und Elektrodenkonfiguration.
Eine besondere Herausforderung bei der Ionisierung stellen kleinere Partikel dar. Partikel, die kleiner als ein Mikrometer sind, lassen sich schwer effektiv aufladen, da ihnen weniger Oberfläche zur Aufnahme von Elektronen zur Verfügung steht. Moderne ESP-Designs haben jedoch die Ionisierungseffizienz für ultrafeine Partikel durch optimierten Elektrodenabstand und Strommodulation erheblich verbessert.
Sobald die Partikel geladen sind, wandern sie zu Sammelplatten – innen flache oder röhrenförmige Metalloberflächen, die auf Erdpotential oder einer den Partikeln entgegengesetzten positiven Ladung gehalten werden. Das elektrische Feld liefert die treibende Kraft für diese Migration. Die Verweilzeit in der Sammelzone ist entscheidend; Eine unzureichende Zeit führt dazu, dass Partikel mit dem behandelten Gas austreten, während eine übermäßige Verweilzeit die Kapitalkosten ohne proportionale Effizienzgewinne erhöht. Die meisten industriellen Systeme erreichen Partikelverweilzeiten zwischen 5 und 20 Sekunden.

Eine voll funktionsfähige Elektrofilter umfasst mehrere integrierte Subsysteme. Jede Komponente erfüllt eine bestimmte Funktion und der Ausfall einer einzelnen Komponente kann die Leistung des gesamten Systems beeinträchtigen.
Entladungselektroden erzeugen das für die Partikelionisierung erforderliche starke elektrische Feld. Diese Elektroden gibt es in verschiedenen Konfigurationen, jede mit unterschiedlichen Vorteilen und Betriebseigenschaften:
Drahtelektroden: Vertikal aufgehängte dünne Drähte sorgen für eine hohe Stromdichte in lokalen Bereichen und erzeugen so starke Ionisierungszonen
Stabelektroden: Dicker als Drähte, dadurch höhere mechanische Stabilität und geringere Korrosionsanfälligkeit
Spitzenelektroden: Mit scharfen Spitzen, die die lokale Feldstärke erhöhen, nützlich für Staubanwendungen mit hohem spezifischem Widerstand
Stabelektroden: Rechteckige Querschnitte mit Zwischeneigenschaften zwischen Drähten und Stäben
Aufgrund ihrer hervorragenden Stromverteilung und bewährten Betriebszuverlässigkeit sind Drahtelektroden nach wie vor die häufigste Wahl in modernen Systemen. Sie erfordern jedoch eine überwiegende Inspektion und Wartung als alternative Konfigurationen. Die Auswahl zwischen den Elektrodentypen hängt von den Staubeigenschaften, der Gaszusammensetzung, der erforderlichen Sammeleffizienz und der Wartungskapazität ab.
Bei den meisten Elektrofilterkonstruktionen stellen Sammelplatten flächenmäßig die größte Einzelkomponente dar. Geladene Teilchen wandern zu diesen Platten und haften dort durch elektrostatische Anziehung in Kombination mit intermolekularen Kräften. Zu den Sammelplattenkonfigurationen gehören:
Flache Plattenkonfiguration: Parallele vertikale Platten erzeugen ein gleichmäßiges elektrisches Feld mit maximal zugänglicher Oberfläche
Rohrförmige Konfiguration: Zylindrische Rohre bieten radiale Sammelflächen mit kompakter Grundfläche
Stab-in-Rohr-Konfiguration: Entladungselektroden in der Mitte der Sammelröhrchen für eine verbesserte Feldoptimierung
Der Plattenabstand liegt vertikal zwischen 150 und 400 Millimetern, wodurch die elektrische Feldstärke mit der Bildung einer Staubschicht und der Komplexität des Betriebs in Einklang gebracht wird. Ein größerer Abstand verringert die Häufigkeit der Elektrodenreinigung, verringert jedoch leicht die Sammeleffizienz. Engere Abstände verbessern die Effizienz, erfordern jedoch eine übliche Wartung und bergen ein höheres Risiko von Lichtbögen.
Wenn sich geladene Teilchen auf den Sammelplatten ansammeln, bilden sie nach und nach Staubschichten. Eine übermäßige Akkumulation verringert die elektrische Feldstärke und verringert die Sammeleffizienz. Mechanische Entfernungsmechanismen verhindern diesen Abbau:
Klopfmechanismen: Mechanische Vibratoren schlagen in kontrollierten Abständen auf die Auffangplatten und lösen den so angesammelten Staub
Elektrodenreinigungssysteme: Sekundäre Klopfmechanismen zielen speziell auf die Entladungselektroden ab, um eine Brückenbildung zu verhindern
Trichter: Konische oder pyramidenförmige Strukturen unter den Sammelplatten leiten herabfallenden Staub zu den Auslassöffnungen
Geräte zur Staubentleerung: Schnecken, Zellenradschleusen oder pneumatische Systeme transportieren den gesammelten Staub zu externen Handhabungseinrichtungen
Die Häufigkeit und Intensität der Klopfzyklen hat erhebliche Auswirkungen auf die Betriebsleistung. Unzureichendes Klopfen führt zu übermäßiger Staubansammlung; Übermäßiges Klopfen erzeugt Lärm, erhöht den mechanischen Verschleiß und kann Partikel wieder in den Gasstrom mitreißen. Moderne Systeme Feedback-Sensoren, um Klopfpläne auf der Grundlage von Echtzeitmessungen der Stapelopazität zu optimieren.
Die Aufrechterhaltung des erforderlichen elektrischen Potenzials stellt eine grundlegende betriebliche Anforderung dar. Hochspannungsnetzteile erfüllen mehrere wichtige Funktionen:
Spannungserzeugung: Transformatoren erhöhen die Anlagenleistung von Tausenden Volt auf Zehntausende Volt
Stromregelung: Die Sekundärspannungsregelung sorgt für einen optimalen Betriebsstrom und verhindert gleichzeitig eine übermäßige Lichtbogenbildung
Lichtbogenerkennung und -unterdrückung: Schnell reagierende Schaltkreise erkennen elektrische Lichtbogenereignisse und reduzieren sofort die Spannung, um Geräteschäden zu verhindern
Leistungsfaktorkorrektur: Kapazitive Lasten, die dem Filterdesign innewohnen, erfordern eine Kompensation für einen stabilen Langzeitbetrieb
Moderne Netzteile verfügen über hochentwickelte digitale Steuerungen, die die Spannungs- und Stromparameter basierend auf den Lastbedingungen kontinuierlich optimieren. Diese Systeme können Temperaturschwankungen, Schwankungen der Gaszusammensetzung und Änderungen der Staubbeladung automatisch ausgleichen, wodurch die Sammeleffizienz verbessert und der Energieverbrauch im Vergleich zu früheren Designs mit festen Parametern gesenkt wird.
Eine effektive Partikelsammlung hängt entscheidend von einer gleichmäßigen Gasverteilung über die Sammelzonen ab. Schlecht verteiltes Gas erzeugte Tote Zonen mit minimaler Sammeleffizienz. Zu den Überlegungen zur Einlasskonstruktion gehören:
Strömungsgeschwindigkeit: Wird normalerweise zwischen 0,5 und 1,5 Metern pro Sekunde gehalten, um die Verweilzeit gegen das erneute Mitreißen von Staub auszugleichen
Geschwindigkeitsverteilung: Spezielle Einlassdesigns minimieren Variationen über den Querschnitt, um eine gleichmäßige Verweilzeit zu gewährleisten
Drehflügel: Interne Elemente in gebogenen Rohrleitungen glätten die Gasübergänge und reduzieren Turbulenzen
Gasaufbereitungsgeräte: Kühlsysteme, Befeuchtungseinheiten oder Mischkammern passen die Gaseigenschaften für eine optimale Sammlung an
Reingas verlässt den Abscheider durch Auslassleitungen, die ausgestattet sind mit:
Trübungsüberwachungssysteme: Echtzeitsensoren messen Stapelemissionen und lösen Alarme bei Leistungseinbußen aus
Saugzugventilatoren: Halten Sie den erforderlichen Luftstrom aufrecht und überwinden Sie Systemdruckverluste
Austrittsfilter: Polierfilter können den Niederschlag in Anwendungen ergänzen, die außergewöhnlich hohe Emissionsraten erfordern
Zwei primäre Designphilosophien dominieren die industrielle Luftreinhaltung, jeweils mit unterschiedlichen technischen und betrieblichen Merkmalen.
Trockensysteme sammeln Partikel auf festen Sammelflächen ohne flüssige Medien. Diese Konfiguration dominiert aus mehreren grundlegenden allgemeinen Industrieanwendungen:
Einfachheit: Das mechanische Design ist unkompliziert und erfordert nur minimale Hilfssysteme
Partikelrückgewinnung: Gesammelter Staub kann in vielen industriellen Prozessen problemlos zurückgewonnen und recycelt werden
Betriebseffizienz: Geringerer Energiebedarf für Lüftersysteme im Vergleich zu Alternativen zur Flüssigkeitshandhabung
Wartungszugänglichkeit: Interne Komponenten können leicht überprüft und gewartet werden
Trockensysteme stoßen jedoch auf Einschränkungen durch klebrige, hygroskopische oder stark korrosive Partikel, die sich über Auffangplatten verbrücken oder metallische Oberflächen angreifen können.
Die Nasselektrofilter (WESP) stellt eine spezielle Weiterentwicklung dar, die sich mit den Einschränkungen trockener Systeme befasst. Ursprünglich für Anwendungen in der metallurgischen Industrie entwickelt, hat sich die WESP-Technologie auf die chemische Verarbeitung, die Erdölraffinierung und die Spezialfertigung ausgeweitet. Zu den wichtigsten Betriebsmerkmalen gehören:
Flüssigkeitssprühsysteme: Wasser oder speziell entwickelte Lösungen beschichten die Sammelflächen kontinuierlich
Partikelsuspension: Der Flüssigkeitsfilm suspendiert gesammelte Partikel, verhindert so die Bildung von Oberflächenbrücken und ermöglicht die Entfernung durch Flüssigkeitsdrainage
Korrosionsschutz: Flüssige Medien schützen metallische Sammelflächen vor korrosiven Gasbestandteilen
Erhöhte Effizienz: Die Benetzungseigenschaften von Flüssigkeiten können die Partikelhaftung und die Sammeleffizienz bei anspruchsvollen Staubarten verbessern
Der elektrostatische Nassabscheider für Anwendungen in der metallurgischen Industrie hat seinen besonderen Wert in Szenarien mit Sinteranlagenemissionen, Gießvorgängen und der Sekundärmetallverarbeitung unter Beweis gestellt, bei denen erhebliche Herausforderungen in der Partikelzusammensetzung die Trockensammlung problematisch machen. Allerdings führen WESP-Systeme durch Anforderungen an die Abwasserbehandlung, Kosten für den Chemikalienverbrauch und kompliziertere Wartungsverfahren zu einer betrieblichen Komplexität.
Die folgende Tabelle zeigt wichtige Vergleichsmetriken zwischen Trocken- und Nasskonfigurationen:
| Leistungsmetrik | Trockenes ESP | Nasses ESP |
|---|---|---|
| Sammlungseffizienz | 94-99 % | 95–99,5 % |
| Energieverbrauch | Grundlinie | 15–25 % höher |
| Partikelrückgewinnung | Ausgezeichnet | Begrenzt |
| Wartungshäufigkeit | Mäßig | Höher |
| Umgang mit korrosiven Gasen | Einspruchsvoll | Überlegen |
| Umgang mit klebrigen Partikeln | Problematisch | Effektiv |
Die Eigenschaften des Gasstroms beeinflussen grundsätzlich die Leistung des Elektrofilters. Temperatur, Feuchtigkeitsgehalt und Gaszusammensetzung schaffen Bedingungen, die eine effiziente Partikelsammlung entweder fördern oder behindern.
Die Temperaturregulierung stellt ein Hauptbetriebsproblem dar. Die meisten elektrischen Entladungsmechanismen funktionieren optimal zwischen 120 und 180 Grad Celsius. Temperaturen unterhalb dieses Bereichs erhöhen den elektrischen Widerstand und können möglicherweise einen Spannungsdurchbruch verursachen. Übermäßige Hitze verschlechtert die Isolationsmaterialien und erhöht die Korrosionsrate der Komponenten. Gaskühl- oder Heizgeräte sorgen für optimale Temperaturbedingungen, oft als integraler Bestandteil moderner Industrieanlagen.
Der Feuchtigkeitsgehalt beeinflusst die elektrischen Eigenschaften des Staubs erheblich. Luftfeuchtigkeitswerte zwischen 8 und 12 Prozent optimieren die Ladungserhaltung und Sammeleffizienz der Partikel in vielen Anwendungen. Zu trockene Bedingungen führen zu Problemen mit statischer Elektrizität und verringern die Partikelhaftung. Übermäßige Feuchtigkeit kann Staubbrücken und elektrische Lichtbögen verursachen. Feuchtigkeitskontrollsysteme halten durch Dampfinjektion oder Konditionierungsgeräte aktiv die angestrebten Feuchtigkeitsbereiche aufrecht.
Der Widerstand gegen den Gasfluss durch das Elektrofiltersystem erfordert eine zusätzliche Ventilatorleistung. Der Druckabfall liegt unter normalen Betriebsbedingungen zwischen 250 und 500 Pascal. Dieser Widerstand hat mehrere Ursachen:
Elektrodengeometrie: Elektrische Feldbereiche erzeugen von Natur aus einen Widerstand gegen den Luftstrom
Staubansammlung: Die fortschreitende Staubschichtbildung erhöht den Widerstand über Klopfzyklen
Einlass- und Auslasskonfigurationen: Die Kanalkonstruktion sorgt für zusätzlichen Widerstand
Saugzugventilatoren müssen diesen Widerstand überwinden und gleichzeitig die Zielgasgeschwindigkeit durch die Sammelzonen einhalten. Die Anforderungen an die Lüfterleistung wirken sich direkt auf die Betriebsstromkosten aus. Moderne Systeme verwenden Ventilatoren mit variabler Frequenz, die ihre Geschwindigkeit auf der Grundlage tatsächlicher Druckabfallmessungen anpassen und so unnötigen Stromverbrauch in Zeiten geringerer Staubbelastung reduzieren.
Der elektrische Widerstand des gesammelten Staubs hat einen erheblichen Einfluss auf die Sammelmechanismen. Stäube mit hohem spezifischem Widerstand, typisch für Flugasche aus der Kohleverbrennung oder Emissionen aus Aluminiumhütten, stellen besondere betriebliche Herausforderungen dar. Auf den Auffangplatten sammeln die Partikel eine übermäßige elektrische Ladung an und erzeugen so Abstoßungskräfte, die der Adhäsion entgegenwirken. Dieser „Back-Corona“-Effekt kann die Sammeleffizienz bei unbehandelten Anwendungen mit hohem Widerstand von 95 Prozent auf 60 Prozent oder weniger reduzieren.
Zu den Minderungsstrategien gehören:
Reduzierung des elektrischen Widerstands: Schwefeltrioxid oder Konditionierungschemikalien verändern die Eigenschaften der Stauboberfläche
Feuchtigkeitsanpassung: Erhöhte Luftfeuchtigkeit verringert den Widerstand durch Oberflächenladungsverlust
Temperaturoptimierung: Veränderte Betriebstemperaturen verschieben die Widerstandseigenschaften
Spezielle Elektrodenkonfigurationen: Eine verbesserte Feldgeometrie gleicht Widerstandseffekte aus
Die Partikelgröße ist einer der einflussreichsten Faktoren für die Effizienz der Sammlung. Die Beziehung ist nichtlinear und schafft sowohl optimale Sammelzonen als auch problematische Größenbereiche:
Ultrafeine Partikel (unter 1 Mikrometer): Schwierig effektiv aufzuladen, aber sobald sie aufgeladen sind, erfolgt eine sehr effektive Sammlung
Feine Partikel (1–10 Mikrometer): Am effizientesten unter Standardbetriebsbedingungen gesammelt
Große Partikel (über 10 Mikrometer): Leicht aufgeladen und schnell gesammelt
Einwendungen, die Partikel über große Größenverteilungen hinweg erzeugen, können trotz unterschiedlicher Effizienz in den einzelnen Größenbereichen eine Gesamtsammeleffizienz von 98–99 Prozent erreichen. Beim Systemdesign müssen die Zielpartikelgrößen berücksichtigt und die Elektrodenkonfigurationen entsprechend optimiert werden.
Der physische Zustand der Entladungselektroden wirkt sich direkt auf die Ionisierungseffizienz aus. Erosion, Korrosion oder Verformung verringern allmählich die Leistung:
Drahterosion: Anhaltende elektrische Lichtbögen verbrauchen nach und nach Elektrodenmaterial und verringern den Durchmesser
Einsammlung von Staubschichten: Isolierende Staubfilme auf Elektrodenoberflächen verringern die effektive Spannung
Mechanischer Schaden: Physische Verformung durch Kontakt mit Auffangplatten oder Stützstrukturen
Systematische Inspektionsprogramme mit Ersatzkriterien basierend auf gemessenen Leistungseinbußen sorgen für eine gleichbleibende Effizienz. Viele moderne Systeme verwenden eine automatisierte Opazitätsüberwachung mit Feedback-Steuerung, die Empfehlungen zum Elektrodenaustausch auslöst, bevor die Effizienzverschlechterung übermäßig groß wird.
Die Häufigkeit und Intensität der Klopfzyklen hat erheblichen Einfluss auf die nachhaltige Leistung. Unzureichendes Klopfen führt zu einer übermäßigen Staubansammlung, wodurch die elektrische Feldstärke und die Sammeleffizienz verringert werden. Durch übermäßiges Klopfen werden bereits gesammelte Partikel wieder mitgerissen, was paradoxerweise zu einer Erhöhung der Austrittsemissionen führt. Die optimale Strategie passt die Rap-Häufigkeit basierend auf der Echtzeit-Stack-Deckkraft an und hält typischerweise Intervalle von 10 bis 30 Sekunden zwischen den Rap-Ereignissen ein.
Der Energieverbrauch stellt die größten laufenden Betriebskosten für industrielle Elektrofilter dar. Mehrere Strategien reduzieren den Strombedarf effektiv, ohne die Sammeleffizienz zu beeinträchtigen.
Digitale Netzteile mit intelligenten Steueralgorithmen optimieren elektrische Parameter in Echtzeit, indem sie Spannung und Strom automatisch an die tatsächlichen Lastbedingungen anpassen, anstatt konstante Parameter beizubehalten. Dieser adaptive Ansatz reduziert den Energieverbrauch im Vergleich zu herkömmlichen Netzteilen mit fester Leistung um 8–15 Prozent. Zu den wichtigsten Optimierungstechniken gehören:
Spannungsmodulation: Reduzierung der Spitzenspannung in Zeiten geringer Staubbelastung
Stromregulierung: Eine Gewährleistung des Mindeststroms, der zum Erreichen der erforderlichen Effizienz erforderlich ist
Lichtbogenerkennung: Schnelle Reaktion auf elektrischen Fehler, bevor es zu einem übermäßigen Stromverbrauch kommt
Diermale Kompensation: Anpassung elektrischer Parameter an Umgebungstemperaturschwankungen
Saugzugventilatoren verbrauchen viel Strom, insbesondere wenn sie unabhängig von den tatsächlichen Systemanforderungen mit konstanter Drehzahl betrieben werden. Antriebssysteme mit variabler Frequenz, die die Lüftergeschwindigkeit anhand von Druckabfallmessungen anpassen, können den Energieverbrauch des Lüfters um 30–50 Prozent senken. Dieser Ansatz hält die erforderliche Gasgeschwindigkeit aufrecht und vermeidet gleichzeitig unnötig hohe Geschwindigkeiten bei geringer Staubbelastung.
Ebenso wichtig ist die mechanische Lüftereffizienz: Laufraddesign, Lagerqualität und Motoreffizienz beeinflussen alle den Gesamtstromverbrauch. Regelmäßige Wartung sorgt dafür, dass die Einlasssiebe sauber sind, die Laufräder frei sind und die Komponenten ordnungsgemäß ausgerichtet sind, um die Effizienzwerte der Konstruktion zu erhalten. Abgenutztes Lager oder angesammelter Schmutz kann den Leistungsbedarf des Ventilators um 5–10 Prozent erhöhen.
Durch die Optimierung der Einlassgasbedingungen werden die Anforderungen an die Sammelzeit und die damit verbundenen Widerstandsleistungsverluste reduziert. Das Vorkühlen des Gases auf Zieltemperaturen (ca. 150 Grad Celsius für die meisten Anwendungen) vor dem Eintritt in die Sammelzonen verbessert die Ionisierungseffizienz und reduziert elektrische Lichtbögen. Einige Anlagen nutzen Wärmerückgewinnungssysteme im Economizer-Stil, die gleichzeitig das austretende Gas kühlen und die einströmende Luft vorwärmen, wodurch die Gesamtwärmeeffizienz der Anlage verbessert wird.
Durch die Entfernung eines Teils der Staubbeladung am Einlass durch mechanische Vorabscheidevorrichtungen – wie Multizyklone oder Absetzkammern – wird die Staubbelastung des Elektrofilters verringert. Während diese Geräte nur minimale Energie verbrauchen, reduzieren sie effektiv die Staubbeladung des Filters um 20–40 Prozent, wodurch der erforderliche Betriebsstrom gesenkt und der Gesamtstromverbrauch des Systems um 5–10 Prozent gesenkt wird.
Durch die systematische Überwachung wichtiger Leistungsindikatoren werden Effizienzverschlechterungen erkannt, bevor sie schwerwiegend werden. Echtzeitverfolgung von:
Stapelundurchsichtigkeit oder Partikelemissionsraten
Elektrische Strom- und Spannungsparameter
Druckabfall im gesamten System
Häufigkeit und Intensität des Klopfzyklus
Diese Messungen zeigen Leistungstrends auf und ermöglichen eine vorausschauende Wartungsplanung. Durch die frühzeitige Erkennung von Elektrodenerosion, Staubablagerungen oder mechanischem Verschleiß können Korrekturmaßnahmen ergriffen werden, bevor die Effizienz auf ein problematisches Niveau sinkt. Eine verzögerte Wartung führt typischerweise zu einem Effizienzverlust von 10 bis 20 Prozent, der zum Ausgleich einen übermäßigen elektrischen Strom erfordert.
Während Elektrofilters Während alternative Technologien zur Luftreinhaltung nach wie vor weit verbreitet sind, adressieren sie übliche betriebliche Nischen oder ergänzende Anwendungen.
Baghouse-Filtrationssysteme verwenden Gewebefilter, die Partikel physisch einfangen, während Gas durch Gewebemedien strömt. Der folgende Vergleich verdeutlicht die wesentlichen Unterschiede:
| Charakteristisch | Elektrofilter | Baghouse-Filter |
|---|---|---|
| Betriebstemperaturbereich | Raumtemperatur bis 450 C | 140–260 °C (typische synthetische Stoffe) |
| Handhabung der Partikelgröße | Ultrafein bis grob | Alle Größen gleich wirksam |
| Druckabfall | 250–500 Pa (variiert je nach Belastung) | 500-1500 Pa (kontinuierlich steigend) |
| Staubrückgewinnung | Trockener Staub, leicht recycelbar | Gesammelter Staub mit Fasern vermischt |
| Wartungsanforderungen | Regelmäßige Elektrodenprüfung und Klopfen | Häufiger Filterbeutelwechsel |
| Kapitalkosten | Höhere Anfangsinvestition | Geringere Anfangsinvestition |
| Langfristige Betriebskosten | Niedrig (minimale Verbrauchsmaterialien) | Höher (häufiger Filterwechsel) |
Mehrere alternative oder ergänzende Technologien erfüllen spezifische Anforderungen zur Kontrolle der Umweltverschmutzung:
Verbesserung des elektrostatischen Filters: Durch die Kombination von elektrostatischer Aufladung und Gewebefiltration wird eine höhere Effizienz bei geringerem Druckabfall erreicht als bei alleinigen Gewebefiltern
Ionisierte Medienfilter: Gewebefilter mit elektrostatisch verbesserten Sammeleigenschaften
Nasswäschersysteme: Wässrige Sprühtechnologien, wirksam bei der Entfernung löslicher gasförmiger Schadstoffe und klebriger Partikel
Kombinationssysteme: Elektrofilter, gefolgt von Polierfiltern, die einen Wirkungsgrad von 99,5 % für extrem anspruchsvolle Anwendungen erreichen
In den meisten komplexen Industrieanlagen werden mehrere Technologien nacheinander eingesetzt, wobei jede Stufe für bestimmte Schadstoffeigenschaften optimiert wird. Eine typische Konfiguration könnte elektrostatische Abscheider als primäre Sammelvorrichtungen mit nachgeschalteten Beutelkammern oder Polierfiltern verwenden, um verbleibende Partikel in extrem emissionsempfindlichen Anwendungen zu beseitigen.
Geplante interne Inspektionen decken Zustandsänderungen von Komponenten auf und ermöglichen so eine vorausschauende Wartung. Typische Inspektionsintervalle liegen je nach Staubzusammensetzung und Betriebsumgebung zwischen vierteljährlich und jährlich. Zu den kritischen Inspektionspunkten gehören:
Zustand der Entladungselektrode: Messung des verbleibenden Drahtdurchmessers, Erkennung von Korrosion oder Erosion
Ausrichtung der Sammelplatte: Überprüfen der elektrischen Abstände und Erkennen mechanischer Verformungen
Elektrische Verbindungen: Erkennen lockerer Verbindungen, Korrosion oder Verschleiß der Isolierung
Funktionalität des Klopfmechanismus: Testen der mechanischen Funktion und Erkennen von Verschleiß
Betrieb des Staubentfernungssystems: Überprüfung der Funktion der Entladeausrüstung und Identifizierung von Verstopfungen
Die Ansammlung isolierender Staubfilme auf den Elektroden verringert allmählich den elektrischen Strom und die Sammeleffizienz. Manuelle oder automatische Elektrodenreinigungssysteme entfernen diese Ablagerungen. Die Reinigungshäufigkeit hängt von den Staubeigenschaften ab: Klebrige, anhaftende Stäube müssen möglicherweise alle 2 bis 4 Wochen gereinigt werden, während saubere, frei fließende Stäube möglicherweise nur vierteljährlich gereinigt werden müssen.
Der Austausch der Elektrode ist erforderlich, wenn der Drahtdurchmesser durch Erosion um etwa 30 Prozent sinkt oder wenn sich angesammelte Korrosionsschäden zu Sicherheitsrisiken entwickeln. Die Intervallwechsel betragen in der Regel 3 bis 10 Jahre, abhängig von der Häufigkeit elektrischer Lichtbögen und der Aggressivität der Staubzusammensetzung.
Durch die systematische Dokumentation der Betriebsparameter werden wertvolle historische Aufzeichnungen erstellt, die eine Trendanalyse ermöglichen:
Täglich: Stapelundurchsichtigkeit, elektrischer Strom und Spannung, Lüfterstromstärke, Druckabfall
Wöchentlich: Visuelle Zustandsbeobachtungen, Leistung des Klopfsystems, Funktion der Staubentfernungsausrüstung
Monatlich: Detaillierte Effizienzberechnungen, Wartungsaktivitätsprotokoll, Teilebestand
Jährlich: Umfassender Inspektionsbericht, Leistungsanalyse, geplante Wartungsprioritäten
Diese Dokumentation identifiziert allmähliche Leistungsänderungen, die Korrekturmaßnahmen erfordern, bevor die Effizienz unannehmbar nachlässt. Anlagen mit konsistenter Dokumentation erreichen in der Regel eine Effizienzleistung innerhalb von 2–3 Prozent der Designvorgaben; Wer keine Dokumentation hat, erfährt häufig einen unerkannten Effizienzverlust von 10 bis 20 Prozent.
Moderne Elektrofiltersysteme verfügen zunehmend über intelligente Steuerungen, die Betriebsmuster lernen und Parameter automatisch optimieren. Echtzeitsensoren überwachen kontinuierlich den elektrischen Strom, die Spannung, den Druckabfall und die Stapelundurchlässigkeit. Algorithmen für maschinelles Lernen identifizieren optimale Betriebsparameter für die gleichzeitigen aktuellen Bedingungen und passen die Elektrodenspannung, die Klopffrequenz und die Lüftergeschwindigkeit an, um die Sammeleffizienz zu maximieren und den Energieverbrauch zu minimieren. Diese Systeme können den betrieblichen Energieverbrauch um 15–25 Prozent senken und gleichzeitig die Sammeleffizienz verbessern.
Die Forschungs- und Entwicklungsbemühungen verbessern weiterhin die Gestaltung der Entladungselektroden, um die Ionisierungseffizienz zu verbessern und die Lichtbogenneigung zu verringern. Zu den Innovationen gehören:
Stachel- oder gezackte Elektroden: Verbesserte Oberflächengeometrie erhöht die lokale Feldstärke
Gemischte Elektrodentypen: Kombination von Draht- und Stabgeometrien zur Optimierung der Leistung bei unterschiedlichen Staubzusammensetzungen
Oberflächenbeschichtungen: Spezielle Elektrodenbeschichtungen zur Verbesserung der Erosionsbeständigkeit und der elektrischen Leistung
Polierfilterstufen nach den primären Elektrofiltern fangen Partikel ein, die in die primären Sammelzonen eindringen. Fortschrittliche Filtermaterialien und eine verbesserte elektrische Aufladung in Sekundärstufen sorgen für einen Gesamtsystemwirkungsgrad von über 99,8 Prozent, geeignet für die anspruchsvollsten regulatorischen Umgebungen. Zweistufige Systeme erhöhen die Kapital- und Betriebskosten, erweisen sich jedoch für Anlagen mit strengen Emissionsbeschränkungen als unerlässlich.
Fortschrittliche Sensortechnologien überwachen jetzt interne Bedingungen, ohne dass das System heruntergefahren werden muss. Nicht-invasive optische Sensoren messen die Staubschichtdicke auf den Sammelplatten und ermöglichen so eine präzisere Optimierung der Klopfzyklen. Akustische Überwachungssysteme erkennen elektrische Lichtbögen und ermöglichen eine automatische Reaktion, bevor ein Schaden entsteht. Diese Technologien verbessern die Betriebssicherheit und ermöglichen die Fernüberwachung geografisch verteilter Systeme.
Die Bestimmung des geeigneten Systemdesigns erfordert die Bewertung mehrerer voneinander abhängiger Faktoren. Kein universelles Design optimiert alle Anwendungen; Vielmehr stellt jede Anlagensituation eine einzigartige Kombination aus Herausforderungen und betrieblichen Anforderungen dar.
Eine vorläufige Entwurfsanalyse muss den einströmenden Gasstrom umfassend charakterisieren:
Volumenstrom: Wird normalerweise bei tatsächlicher Betriebstemperatur und tatsächlichem Betriebsdruck gemessen
Partikelgrößenverteilung: Erhalten durch Kaskadenimpaktortest oder Laserbeugungsanalyse
Staubbeladung: Partikelkonzentration im Einlassgas, ausgedrückt in Milligramm pro Kubikmeter
Gaszusammensetzung: Vorhandensein korrosiver Bestandteile, reaktiver Gase oder feuchtigkeitshaltiger Ströme
Temperaturschwankungen: Saisonale oder betriebliche Schwankungen, die einen Ausgleich erfordern
Elektrischer Widerstand: Gemessene elektrische Staubeigenschaften, die die Anforderungen an die Elektrodenkonfiguration bestimmen
Der Standort der Anlage und der Industriesektor legen spezifische Emissionsbeschränkungen fest. Moderne Vorschriften in den meisten entwickelten Volkswirtschaften verlangen in der Regel eine Sammeleffizienz von 95–99 Prozent, einige Spezialanwendungen eine Effizienz von 99,5–99,95 Prozent erfordern. Diese Anforderungen wirken sich direkt auf die Designkomplexität und die Höhe der Kapitalinvestitionen aus.
Bei der Systemauswahl sollten die Gesamtbetriebskosten berücksichtigt werden, die sich über die voraussichtliche Betriebsdauer der Anlage (normalerweise 20–30 Jahre) erstrecken:
Kapitalinvestition: Systemdesign, Ausrüstung, Installation und Inbetriebnahme
Energiekosten: Jährlicher Stromverbrauch für Ventilatoren, elektrische Entladung und Zusatzgeräte
Wartung und Reparaturen: Austausch von Teilen, Servicearbeiten und Notfallreparaturen
Verbrauchsmaterialien: Ersatzelektroden, elektrische Komponenten und Anforderungen an die Systemaktualisierung
Umweltkonformität: Bußgelder, Überwachungs- und Dokumentationskosten
Während Elektrofilter im Vergleich zu alternativen Technologien in der Regel höhere Anfangsinvestitionen erfordern, führen niedrigere Betriebskosten über mehrere Jahrzehnte hinweg häufig zu höheren Gesamtbetriebskosten. Eine detaillierte Finanzanalyse zum Vergleich von Systemalternativen ist vor der endgültigen Gestaltung des Entwurfs unerlässlich.
Die industrielle Luftreinhaltung entwickelt sich ständig weiter, um immer strengeren Vorschriften und sich weiterentwickelnden Industrieprozessen gerecht zu werden. Mehrere Entwicklungen dürften die zukünftige Technologieentwicklung beeinflussen:
Verteilte Sensornetzwerke, die die Systemleistung in Echtzeit überwachen, ermöglichen eine vorausschauende Wartungsplanung, reduzieren unerwartete Ausfälle und optimieren Betriebsparameter. Cloudbasierte Analyseplattformen sammeln Leistungsdaten über mehrere Einrichtungen hinweg, identifizieren Optimierungsmöglichkeiten und beschleunigen technische Verbesserungen.
Die Erforschung neuer Elektrodenmaterialien, Kollektorplattenbeschichtungen und Strukturkomponenten verspricht eine verbesserte Haltbarkeit, geringere Wartungsanforderungen und eine verbesserte Leistung unter schwierigen Bedingungen. Korrosions- und erosionsbeständige Materialien verlängern die Lebensdauer der Geräte und senken gleichzeitig die Betriebskosten.
Systeme der nächsten Generation werden die Sammeleffizienz weiter verbessern, insbesondere für ultrafeine Partikel (unter 1 Mikrometer), die aktuelle Technologien weniger effektiv sammeln. Eine verbesserte Leistung in diesem Größenbereich ist unerlässlich, um Rücksicht auf die gesundheitlichen Auswirkungen von Feinstaub auszuräumen und Luftqualitätsziele in städtischen und industriellen Gebieten zu erreichen.
Elektrofilter erreichen eine überlegene Effizienz vor allem durch eine bessere Handhabung ultrafeiner Partikel und einen geringeren Druckabfall. Der elektrische Lademechanismus fängt Partikel effektiv unter 1 Mikrometer ein, deren Entfernung einen übermäßigen Filterdruck des Gewebes erfordern würde. Darüber hinaus sorgen Elektrofilter im Gegensatz zu Schlauchfiltern, bei denen der Druckabfall kontinuierlich zunimmt, wenn sich Staub auf dem Gewebe ansammelt, über den gesamten Betriebszyklus hinweg für einen relativ stabilen Druckabfall. Dieser Effizienzvorteil wird bei Großserienanwendungen wirtschaftlich bedeutsam, wenn die Energiekosten über die Lebensdauer des Systems die Kapitalinvestitionsunterschiede überschreiten.
Die Austauschintervalle für Elektroden liegen in der Regel zwischen 3 und 10 Jahren, abhängig von der Häufigkeit elektrischer Lichtbögen, der Staubzusammensetzung und der Betriebsintensität. Anstatt Elektroden nach festen Zeitplänen auszutauschen, verwenden moderne Einrichtungen leistungsbasierte Austauschkriterien. Zu den Hauptindikatoren, die einen Austausch nahelegen, gehören: messbare Verringerung des Elektrodendurchmessers (typischerweise 30 Prozent Erosion), erhöhte Lichtbogenfrequenz, die Spannungsreduzierungen erforderlich, oder Effizienzmessungen, die auf eine unter 90–95 Prozent liegende Designleistung hinweisen. Eine Sichtprüfung während der planmäßigen Wartung, bei der sichtbare Korrosion, Lochfraß oder mechanische Schäden festgestellt werden, legt ebenfalls nahe, über einen Austausch nachzudenken.
Trockene Elektrofilter widerstehen klebrigen Partikeln nur schwer, da Partikel dazu neigen, Brücken über Auffangplatten zu bilden oder an Elektroden zu haften. Diese Bedingungen erfordern unbedingt eine elektrostatische Nassabscheidertechnologie, bei der Flüssigkeitssprühsysteme Partikel suspendieren und ein Anhaften an der Oberfläche verhindern. Bei geringfügig problematischen Stäuben können Modifikationen an Trockensystemen die Anpassung der Luftfeuchtigkeit, die Temperaturoptimierung oder spezielle Elektrodengeometrien umfassen. Bei stark anhaftenden Partikeln erweisen sich jedoch Nasssystemdesigns als Ergänzung oder zuverlässige Technologien als der Versuch, Trockensystemkonfigurationen anzupassen.
Die Gaskonditionierung umfasst das Temperatur- und Feuchtigkeitsmanagement und hat einen erheblichen Einfluss auf die Stabilität elektrischer Entladungen und die Sammeleffizienz. Durch die Temperaturkonditionierung werden optimale Ionisierungsbedingungen eingehalten, regelmäßig 120–180 Grad Celsius. Die Luftfeuchtigkeitsanpassung erfolgt gezielt auf einen Feuchtigkeitsgehalt von 8 bis 12 Prozent und gleicht die Ladungserhaltung der Partikel gegen das Risiko von Lichtbögen aus. Beide Parameter beeinflussen grundsätzlich den elektrischen Widerstand des Staubs, der die Ladeeffizienz und die Haftung der Auffangplatte bestimmt. Anlagen, die mit unkontrollierten Gaseinlassbedingungen betrieben werden, unterliegen einer regelmäßigen Effizienzschwankung von 15 bis 25 Prozent, da saisonale oder betriebliche Faktoren die Gaseigenschaften ändern. Investitionen in Klimaanlagen werden häufig durch eine Verbesserung der Zuverlässigkeit und eine Reduzierung der Betriebskosten gerechtfertigt.
Herkömmliche transformatorbasierte Hochspannungsversorgungen arbeiten unabhängig von den tatsächlichen Betriebsbedingungen mit fester Ausgangsspannung und festem Ausgangsstrom. Digitale Netzteile verwenden eine Echtzeit-Rückkopplungssteuerung, messen die kontinuierliche elektrische Last und passen die Ausgangsparameter an, um die für die erforderliche Sammeleffizienz erforderliche Mindestspannung und Stromstärke bereitzustellen. Dieser adaptive Ansatz berücksichtigt, dass in Zeiten geringer Staubbelastung eine übermäßige elektrische Leistung unnötig Energie verbraucht. Digitale Verbrauchsmaterialien reduzieren in diesen Zeiträumen automatisch die Leistung, wodurch der Energieverbrauch in der Regel um 8 bis 15 Prozent sinkt und gleichzeitig eine gleichbleibende Sammeleffizienz erhalten bleibt. Darüber hinaus reagiert die digitale fortschrittliche Lichtbogenerkennung in Netzteilen innerhalb von Millisekunden auf elektrische Fehler und verhindert so Energieverschwendung, bevor ein Schaden entsteht.
Eine Rückenkorona entsteht, wenn der auf den Abscheiderplatten gesammelte Staub so stark aufgeladen wird, dass sich das elektrische Feld umkehrt und eine abstoßende Kraft gegen einfallende geladene Teilchen entsteht. Besonders problematisch ist dieses Phänomen bei hochohmigen Stäuben wie Flugasche aus der Kohleverbrennung. Wenn die Rückkorona schwerwiegend wird, nimmt die Partikelhaftung an den Sammelplatten dramatisch ab und die Effizienz kann von 95 Prozent auf 60 Prozent oder weniger sinken. Zu den Abhilfemaßnahmen gehören die Reduzierung des elektrischen Widerstands durch Konditionierungschemikalien, die Anpassung der Luftfeuchtigkeit, Temperaturänderungen oder spezielle Elektrodenkonfigurationen zur Minimierung von Rückkoronaeffekten. Das Verständnis des Verhaltens von hochohmigem Staub ist für Anwendungen mit Flugasche, bestimmten Mineralstäuben oder speziellen industriellen Nebenprodukten von entscheidender Bedeutung.
Die Antriebstechnologie mit variabler Frequenz passt die Lüftermotorgeschwindigkeit an die tatsächlichen Systemanforderungen an, anstatt mit konstanter Höchstgeschwindigkeit zu arbeiten. Wenn sich nach den Klopfzyklen Staub auf den Sammelplatten ansammelt, erhöht sich der Druckabfall im System. Antriebssysteme mit variabler Frequenz erkennen diesen Druckanstieg und erhöhen die Lüftergeschwindigkeit schrittweise, um den Zielluftstrom aufrechtzuerhalten. Umgekehrt verringert sich die Lüftergeschwindigkeit proportional, wenn sich Staub auflöst und der Druckabfall aufnimmt. Da der Stromverbrauch des Lüfters mit Geschwindigkeitsänderungen dramatisch ansteigt (normalerweise proportional zur dritten Potenz der Geschwindigkeit), senken selbst geringfügige Geschwindigkeitsreduzierungen den Energieverbrauch erheblich. Anlagen, die Antriebe mit variabler Frequenz einsetzen, reduzieren den Energieverbrauch der Ventilatoren in der Regel um 30–50 Prozent und sorgen gleichzeitig für optimale Gasgeschwindigkeit und Sammelleistung.
Bei metallurgischen Prozessen entstehen Partikel mit Eigenschaften, die für trockene Elektrofilter eine Herausforderung darstellen: hohe Temperaturen, korrosive Komponenten, feuchtigkeitshaltige Gasströme und häufig klebrige Partikeleigenschaften. Nasse Elektrofiltersysteme begegnen dieser Herausforderung durch flüssige Medien, die gleichzeitig die Sammeloberflächen vor Korrosion schützen, Partikel suspendieren, um ein Anhaften zu verhindern, und eine verbesserte Sammeleffizienz bieten. Bei Sinteranlagenemissionen, Gießereien oder der Sekundärmetallverarbeitung erzielen Nasssysteme im Vergleich zu Trockenalternativen häufig eine bessere Gesamtleistung und Zuverlässigkeit. Die zusätzliche Komplexität und die Betriebskosten, die mit der Abwasserbehandlung verbunden sind, werden oft durch eine verbesserte Zuverlässigkeit und eine geringere Häufigkeit ungepflanzter Stillstände gerechtfertigt.
Messungen der Schornsteinopazität geben den Prozentsatz des sichtbaren Lichts an, der von Partikeln im Abgas blockiert wird, gemessen auf einer Skala von 0 Prozent (völlig klar) bis 100 Prozent (völlig undurchsichtig). Je nach Rechtsprechung und Branche begrenzen gesetzliche Grenzwerte die Opazität in der Regel auf 5 bis 20 Prozent. Allerdings korrespondiert die Opazität nicht direkt mit der Sammeleffizienz; Ein System, das mit einer Sammeleffizienz von 98 Prozent arbeitet, kann je nach Staubbeladung am Einlass eine Opazität von 10 bis 15 Prozent aufweisen. Die Beziehung hängt entscheidend von der Staubkonzentration am Einlass ab: Eine hohe Einlassbeladung in Verbindung mit einer Sammeleffizienz von 98 Prozent führt zu einer höheren Auslasstrübung als eine niedrige Einlassbeladung bei identischer Effizienz. Um die Leistung umfassend bewerten zu können, sollten Anlagenmanager sowohl die Auslasstrübung als auch die berechnete Sammeleffizienz (Einlass minus Auslassstaubmasse, dividiert durch Einlassstaubmasse) verfolgen.
Systematische vorbeugende Wartung der Lebensdauer der Ausrüstung am deutlichsten durch drei Hauptaktivitäten: geplante interne Inspektionen, die den Verschleiß von Komponenten erkennen, bevor ein Ausfall auftritt, sofortiger Elektrodenaustausch, wenn die Leistung die Austauschkriterien erreicht, und konsistente Dokumentation der Betriebsparameter, die eine Trendanalyse ermöglicht. Einrichtungen, die umfassende Inspektionsprogramme implementieren, erreichen in der Regel eine Gerätelebensdauer von 30 Jahren oder mehr; Bei reaktiver Wartung kommt es häufig innerhalb von 15 bis 20 Jahren zu einer Beschädigung der Ausrüstung. Die zufällige Erkennung und Korrektur von Elektrodenerosion, Staubansammlungen auf Sammelflächen oder mechanischem Verschleiß verhindert kaskadierende Ausfälle, die mehrere Komponenten beeinträchtigen. Die Investition in Routineinspektionen, Dokumentation und den geplanten Austausch von Komponenten im Vergleich zu reaktiven Reaktionen auf unerwartete Ausfälle bietet höhere wirtschaftliche Erträge.