Wie nasse Rauchgasentschwefelungswäscher industrielle SO₂-Emissionen kontrollieren: Technologie, Effizienz und Auswahl
ZUHAUSE / NACHRICHTEN / Branchennachrichten / Wie nasse Rauchgasentschwefelungswäscher industrielle SO₂-Emissionen kontrollieren: Technologie, Effizienz und Auswahl
Wie nasse Rauchgasentschwefelungswäscher industrielle SO₂-Emissionen kontrollieren: Technologie, Effizienz und Auswahl
Von Admin
Was ist ein Nass-REA-Wäscher?
A Nasswäscher Bei der Rauchgasentschwefelung (REA) handelt es sich um Industrieanlagen, die Schwefeldioxid (SO2) und andere schädliche Schadstoffe aus Abgasströmen entfernen, bevor diese in die Atmosphäre gelangen. Diese Systeme stellen eine der bewährtesten und am weitesten verbreiteten Technologien zur Einhaltung der Umweltvorschriften dar, insbesondere für Kraftwerke, Raffinerien und chemische Produktionsanlagen, die Rohstoffe mit hohem Schwefelgehalt verarbeiten.
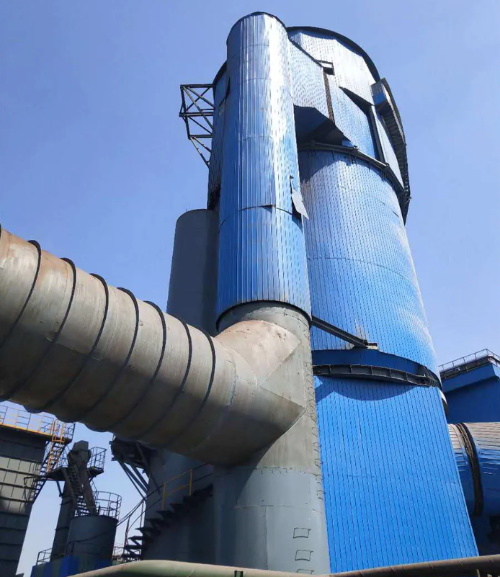
Im Gegensatz zu trockenen oder halbtrockenen Alternativen nutzen Nass-REA-Wäscher flüssige Lösungsmittel – typischerweise Kalksteinschlamm –, um SO2 aus dem Rauchgas chemisch zu absorbieren. Der Prozess findet in einem großen Turmgefäß statt, in dem der Gegenstromkontakt zwischen Gas und Flüssigkeit die Entfernungseffizienz maximiert. Das absorbierte Schwefeldioxid wird anschließend oxidiert und in ein verkaufsfähiges Gipsnebenprodukt umgewandelt, wodurch eine Belastung in eine kommerzielle Chance umgewandelt wird.
Schlüsselkomponenten eines Nasswäscherturms
Ein komplettes Nass-REA-System besteht aus mehreren kritischen Abschnitten, die zusammenarbeiten:
Absorberturm: Der Hauptreaktionsbehälter, in dem Rauchgas und Kalksteinschlamm in Kontakt kommen. Dieser Turm besteht typischerweise aus Stahlbeton oder Edelstahl, um korrosiven SO2-beladenen Gasen und sauren Bedingungen standzuhalten.
Schlammaufbereitungssystem: Mühlen und Mischgeräte, die Kalkstein (CaCO3) in feine Partikel mahlen und sie zu einer stabilen Aufschlämmung mit der richtigen Konsistenz und Konzentration hydratisieren.
Oxidationsluftsystem: Zwangslufteinspritzung, die die Oxidation von Calciumsulfit zu Calciumsulfat (Gips) katalysiert, die Rückgewinnung von Nebenprodukten ermöglicht und Ablagerungen im Absorber verhindert.
Nebelabscheider: Entfernt mitgerissene Flüssigkeitströpfchen aus dem behandelten Gas vor dem Ablassen und verhindert so Wasserverlust und Korrosion in nachgeschalteten Rohrleitungen.
Gipsentwässerungssystem: Trennt und trocknet das Gipsprodukt zur Entsorgung oder zum kommerziellen Verkauf an Wandplattenhersteller und andere Branchen.
Umwälzpumpe: Lässt die Waschlauge kontinuierlich durch Sprühdüsen an der Oberseite des Absorbers zirkulieren und sorgt so für einen effizienten Gegenstromkontakt mit dem aufsteigenden Rauchgas.
Nasswäscher vs. Trockenwäscher: Was ist der Unterschied?
Der grundlegende Unterschied zwischen Nass- und Trocken-REA-Technologien liegt im physikalischen Zustand des Sorptionsmittels und im Mechanismus der Schadstoffbindung:
Funktion
Nasse REA
Trockene REA
Sorptionszustand
Kalksteinschlamm (flüssig)
Kalkpulver oder sprühgetrockneter Schlamm
Effizienz der SO2-Entfernung
95–99 %
90–95 %
Rückgewinnung von Nebenprodukten
Gips (verkaufsfähig, 95 % Reinheit)
Flugasche (gemischt, geringerer Marktwert)
Wasserverbrauch
Hoch (500–1000 m³/Stunde typisch)
Sehr niedrig (nur Verdunstung)
Fußabdruck
Größer (Turmhöhe 40–60 m)
Kompakt
Kapitalkosten
Mäßig bis hoch
Höhere Anfangsinvestition
Betriebskosten
Mäßig (Reagenzwasser)
Niedriger (weniger Reagenz erforderlich)
Nasse REA-Systeme werden in Regionen mit strengen SO2-Emissionsstandards bevorzugt, in denen der Verkauf von Gipsnebenprodukten die Betriebskosten ausgleicht. Trockensysteme eignen sich hervorragend, wenn die Wasserverfügbarkeit begrenzt ist oder die Abfallentsorgung Priorität hat.
Wie funktioniert die Kalkstein-Gips-Nass-REA?
Das Kalkstein-Gips-Verfahren stellt aufgrund seiner Einfachheit, Kosteneffizienz und der Marktfähigkeit des Gipsnebenprodukts die weltweit dominierende Nassentschwefelungstechnologie dar. Das Verständnis der Chemie und Mechanik ist für Anlagenbetreiber und Beschaffungsfachleute bei der Bewertung von Systemoptionen von entscheidender Bedeutung.
Die chemische Reaktion hinter der SO2-Entfernung
Wenn SO2-haltiges Rauchgas mit Kalksteinschlamm in Kontakt kommt, kommt es zu einer Reihe irreversibler chemischer Reaktionen:
Schritt 1 – Auflösung und Säureneutralisation: Kalkstein (Calciumcarbonat, CaCO3) reagiert mit saurem SO2 und Wasser unter Bildung von Calciumsulfit (CaSO3) und Kohlendioxid. Der Kalkstein löst sich in der sauren Umgebung auf und erzeugt reichlich Hydroxidionen, die den pH-Wert der Gülle auf optimale Werte (5,0–5,5) puffern.
Schritt 2 – Oxidation zu Gips: Eingeblasene Oxidationsluft wandelt Calciumsulfit (CaSO3) in Calciumsulfat (CaSO4) um. Dieser Oxidationsschritt ist thermodynamisch günstig und ist je nach Luftdurchsatz und Verweilzeit der Aufschlämmung typischerweise innerhalb von 2–8 Minuten abgeschlossen. Die Oxidation ist von entscheidender Bedeutung, da Gips im Vergleich zu Sulfit bessere Kristallisationseigenschaften aufweist, wodurch die Bildung von Ablagerungen auf Innenflächen verringert und eine einfachere mechanische Entwässerung ermöglicht wird.
Schritt 3 – Kristallwachstum und -trennung: Während der stundenlangen Verweildauer in den Absorber- und Klärbecken wachsen und setzen sich Calciumsulfat-Dihydrat-Kristalle (Gips) ab. Die geklärte Flüssigkeit wird zum oberen Ende des Absorbers zurückgeführt, während die Gipsaufschlämmung zur Entwässerung und Stapelung zu einem Vakuumfilter oder einer Zentrifuge gefördert wird.
Schritt-für-Schritt-Prozess im Absorberturm
Die physikalische und chemische Umwandlung findet im Absorberturm kontinuierlich statt:
Rauchgaseintritt: Heißes Rauchgas (normalerweise 120–150 °C aus dem Kessel oder Industrieofen) tritt mit kontrollierter Geschwindigkeit, normalerweise 3–4 m/s, in den Boden des Absorberturms ein, um einen übermäßigen Druckabfall zu vermeiden und gleichzeitig eine gründliche Durchmischung sicherzustellen.
Sprühzone: Kalksteinschlamm wird aus mehreren Düsen versprüht, die oben und in der Mitte des Turms positioniert sind. Die Aufschlämmung zerfällt in feine Tröpfchen, wodurch eine enorme Grenzflächenkontaktfläche zwischen Gas und Flüssigkeit entsteht.
Reaktionszone: SO2 diffundiert in den Flüssigkeitsfilm, der jedes Tröpfchen umgibt, und reagiert mit gelöstem Kalkstein. Tröpfchen fallen unter der Schwerkraft, während aufsteigendes Rauchgas sie nach oben trägt, wodurch eine Gegenstromkaskade entsteht, die die Verweilzeit verlängert und die Diffusionskinetik vorantreibt.
Oxidationszone: Luft wird unten durch Einblasdüsen injiziert und strömt durch den Absorber nach oben. Sauerstoff oxidiert Sulfit in der Hauptflüssigkeit und in den fallenden Tröpfchen zu Sulfat und wandelt das Produkt in stabileren Gips um.
Sammelzone: Im Sumpf am Turmfuß sammelt sich gesättigte Flüssigkeit. Feststoffe setzen sich ab, so dass die geklärte Flüssigkeit zur Rezirkulation an die Turmspitze zurückgepumpt werden kann, während abgesetzte Feststoffe in den Gipsentwässerungskreislauf abfließen.
Gasausgang: Das behandelte Rauchgas (mit SO2-Reduzierung um 95–99 %) steigt zum Tropfenabscheider oben, wo mitgerissene Wassertröpfchen durch Antibeschlagpackungen oder Chevron-Tropfenabscheider entfernt werden. Das gereinigte Gas entweicht dann in die Atmosphäre oder gelangt in nachgeschaltete Schadstoffkontrollgeräte.
Der gesamte Zyklus – von der SO2-Abscheidung über die Oxidation bis hin zur Gipsrückgewinnung – erfordert in der Regel eine Verweilzeit der Aufschlämmung von 8–12 Minuten, abhängig von der Kalksteinpartikelgröße, der pH-Kontrollstrategie und der Zielentfernungseffizienz. Kalkstein mit kleineren Partikeln (80–90 % durchdringen 325 Mesh) beschleunigt die Reaktionsgeschwindigkeit und ermöglicht Betreibern eine höhere Effizienz bei geringeren Schlammdurchflussraten.
Warum sollten Sie sich für die Nass-REA-Technologie für Ihre Anlage entscheiden?
Die Entscheidung, in Nass-REA-Systeme zu investieren, spiegelt sowohl die regulatorische Notwendigkeit als auch die betriebliche Wirtschaftlichkeit wider. Anlagen, die Kraftstoffe mit hohem Schwefelgehalt verarbeiten oder Märkte mit strengen Luftqualitätsstandards bedienen, stellen fest, dass Nasssysteme bessere Erträge bieten, wenn alle Faktoren ganzheitlich betrachtet werden.
Branchen, die auf Nasswäscher angewiesen sind
Die Nass-REA-Technologie ist in zahlreichen Industriesektoren von grundlegender Bedeutung:
Kohleverstromung: Die größte Anwendung weltweit. Moderne Versorgungskessel, die bituminöse oder subbituminöse Kohle mit 1–3 % Schwefel verbrennen, sind zur Einhaltung der SO2-Emissionsgrenzwerte, die in vielen Regionen unter 50–100 mg/Nm³ liegen, auf Nass-REA angewiesen.
Ölraffinierung: Heizölentschwefelungsanlagen und Verkokungskessel erzeugen SO2-reiche Abgase, die eine hocheffiziente Wäsche erfordern. Raffinerien kombinieren häufig nasse REA mit selektiver katalytischer Reduktion (SCR) zur kombinierten SO2- und NOx-Kontrolle.
Chemische und petrochemische Fertigung: Anlagen, die Schwefelsäure, Polymere auf Schwefelbasis herstellen oder schwefelreiche Rohölströme verarbeiten, betreiben Nasswäscher, um SO2-Emissionen aus thermischen Oxidationsanlagen, Kalzinierungsanlagen und Röstöfen aufzufangen.
Zellstoff- und Papierfabriken: Rückgewinnungskessel, die Schwarzlauge verbrennen, erzeugen erhebliche SO2-Emissionen. Kraftzellstofffabriken setzen zunehmend Nass-REA-Systeme ein, um regionale Luftqualitätsstandards zu erreichen und die SO2-bedingte Luftverschmutzung in Wohngebieten zu reduzieren.
Metallverarbeitung: Schmelzbetriebe, die Kupfer, Nickel, Zink und andere Nichteisenmetalle aus Sulfiderzen gewinnen, erzeugen SO2-beladene Abgase, die eine Entfernungseffizienz von 99 % erfordern. Nass-REA ist der Industriestandard für diese Anwendungen.
Abfallverbrennung und Biomasseverbrennung: Kommunale Müllverbrennungsanlagen und Biomassekraftwerke erzeugen heterogene Rauchgaszusammensetzungen. Nass-REA bietet eine robuste, anpassbare SO2-Kontrolle bei unterschiedlichen Kraftstoffqualitäten.
Wichtige Leistungsfaktoren: Effizienz, pH-Wert und L/G-Verhältnis
Das Erreichen einer konsistenten, leistungsstarken SO2-Entfernung hängt von der Kontrolle mehrerer voneinander abhängiger Parameter ab. Das Verständnis dieser Faktoren ermöglicht es Betreibern und Ingenieuren, Systemdesign und -betrieb zu optimieren:
Effizienz der SO2-Entfernung (Ziel: 95–99 %): Die Effizienz wird hauptsächlich durch zwei Mechanismen bestimmt: (1) die Menge der zirkulierenden Kalksteinaufschlämmung im Verhältnis zum Rauchgasvolumen, ausgedrückt als Flüssigkeit-zu-Gas-Verhältnis (L/G), und (2) die Verweilzeit des Gases im Absorber. Moderne Systeme erreichen routinemäßig eine Entfernung von 95 % bei L/G-Verhältnissen von 5–8 L/m³ und einen Wirkungsgrad von 98–99 % bei Verhältnissen von 10–15 L/m³. Es gelten sinkende Erträge – eine Erhöhung über 15 l/m³ führt zu minimalen Effizienzsteigerungen, während gleichzeitig die Pumpleistung, die Kosten für die Schlammaufbereitung und der Wasserverbrauch drastisch steigen.
pH-Kontrolle (optimal: 5,0–5,5): Der pH-Wert der Aufschlämmung wirkt sich direkt auf die Auflösungsgeschwindigkeit des Kalksteins und die SO2-Absorptionskinetik aus. Bei einem pH-Wert unter 4,5 löst sich Kalkstein leicht auf, aber die SO2-Absorption verlangsamt sich aufgrund von Rückreaktionen und einer verringerten Antriebskraft für die Gasphasendiffusion. Oberhalb eines pH-Werts von 6,0 nimmt die Löslichkeit von Kalkstein ab, während sich die SO2-Absorption beschleunigt – aber das Risiko der Bildung von Ablagerungen und Gipsausfällungen an den Turmeinbauten steigt exponentiell. Bediener halten den pH-Wert aufrecht, indem sie die Zugaberaten der Kalksteinaufschlämmung und den Oxidationsluftstrom sorgfältig dosieren. Die automatisierte pH-Kontrolle über Echtzeitsonden ist in modernen Anlagen zur Standardpraxis geworden.
L/G-Verhältnis (Flüssigkeits-zu-Gas-Volumenverhältnis): Dieser dimensionslose Parameter – typischerweise angegeben als Liter umgewälzter Gülle pro Kubikmeter Rauchgas – ist möglicherweise die kritischste Kontrollvariable. Höhere L/G-Verhältnisse erhöhen die Kontaktfläche der Aufschlämmung und die Verweilzeit, steigern die Effizienz, erhöhen jedoch den Stromverbrauch, den Reagenzienverbrauch und den Wasserverlust durch Verdunstung. Das optimale L/G-Verhältnis bringt die Einhaltung gesetzlicher Vorschriften mit der Minimierung der Betriebskosten in Einklang. Regionale Luftqualitätsstandards, der Schwefelgehalt des Brennstoffs und die Kessellast bestimmen im Wesentlichen den L/G-Sollwert.
Gasgeschwindigkeit (typisch: 3–4,5 m/s): Die vertikale Geschwindigkeit des Rauchgases durch das Absorbergefäß beeinflusst die Tröpfchensuspension, die Verweilzeit und den Druckabfall. Höhere Geschwindigkeiten verringern den Behälterquerschnitt und die Kapitalkosten, erhöhen jedoch die Pumpleistung und das Erosionsrisiko. Niedrigere Geschwindigkeiten erhöhen die Verweilzeit und die Effizienz, erfordern jedoch größere Behälter. Die meisten Betreiber halten 3,5–4,0 m/s als technischen Idealpunkt an.
Oxidationsluftrate (typisch: 60–90 % theoretischer Sauerstoff): Überschüssiger Sauerstoff in der eingeblasenen Luft fördert die Umwandlung von Sulfit in Sulfat, eine übermäßige Belüftung erhöht jedoch die Schaumbildung und die Flüssigkeitsübertragung. Das Design des Luftverteilers und die Eintauchtiefe haben entscheidenden Einfluss auf die Misch- und Oxidationskinetik. Unterdimensionierte Luftsysteme führen zu unvollständiger Oxidation, Sulfitausfällung und Verstopfung der Entwässerungsausrüstung.
Prozessablaufdiagramm des Nass-REA-Systems
Faktoren, die bei der Auswahl eines Lieferanten für Nasswäscher zu berücksichtigen sind
Beschaffungsentscheidungen für Nass-REA-Systeme erfordern eine sorgfältige Bewertung mehrerer technischer, kommerzieller und betrieblicher Kriterien. Die folgenden Faktoren wirken sich erheblich auf die Systemleistung, die Langlebigkeit, die Einhaltung gesetzlicher Vorschriften und die Gesamtbetriebskosten aus.
Materialauswahl und Korrosionsbeständigkeit
Die innere Umgebung eines Nass-REA-Absorbers ist von Natur aus korrosiv: Der pH-Wert liegt zwischen 3,5 und 6,0, die Temperaturen erreichen 60–70 °C und gelöstes SO2 und schwefelige Säure beschleunigen die Metalloxidation. Die Materialauswahl ist kein nachträglicher Einfall, sondern eine grundlegende Designentscheidung:
Stahlbeton mit Gummiauskleidung: Die vorherrschende Materialwahl für große Absorber im Versorgungsmaßstab. Beton sorgt für strukturelle Festigkeit und thermische Masse; Eine 10–20 mm dicke Gummiauskleidung (Neopren oder EPDM) schützt den Beton vor chemischen Angriffen. Eine ordnungsgemäße Oberflächenvorbereitung und Aushärtung der Gummiauskleidung verlängert die Lebensdauer bei minimalem Wartungsaufwand auf 20–30 Jahre.
Edelstahl (austenitische Sorten): Aufgrund der hervorragenden Korrosionsbeständigkeit und der klareren Designästhetik bevorzugt für kleinere Systeme, Sprühtürme und Entfeuchtungsabschnitte geeignet. Edelstahl 316L widersteht Lochfraß in sauren, chloridhaltigen Schlämmen. Zu den Kompromissen gehören höhere Kapitalkosten (2–3x Beton) und die Gefahr von Spaltkorrosion, wenn die Designtoleranzen zu gering sind.
Thermoplastische Materialien: Faserverstärkte Kunststoffe (FRP) und Verbundwerkstoffe auf Polyesterbasis erobern aufgrund ihrer hervorragenden chemischen Beständigkeit und ihres geringen Korrosionsrisikos immer mehr Nischenanwendungen und Nachrüstmärkte. Die Daten zur Langzeithaltbarkeit bleiben begrenzt; Temperaturschwankungen und UV-Strahlung bei Installationen im Freien stellen unbekannte Risiken dar.
Materialien der Sprühdüse: Sprühdüsen unterliegen den höchsten Verschleißraten. Spitzen aus Keramik oder gehärtetem Stahl mit Wolframcarbid-Überzügen widerstehen dem Abrieb durch schwebende Kalksteinpartikel. Die routinemäßige Inspektion und der Austausch der Düsen alle zwei bis fünf Jahre gehören zur Standardpraxis.
Anpassung und After-Sales-Support
Jede Industrieanlage weist einzigartige Rauchgaseigenschaften, Platzbeschränkungen und betriebliche Anforderungen auf. Ein zuverlässiger Lieferant bietet echte Individualisierung statt Einheitspakete:
Standortspezifisches Engineering: Bewerten Sie, ob der Lieferant eine detaillierte Gasstromanalyse durchführt – Messung der SO2-Konzentration, der NOx-Werte, der Partikelbelastung, des Feuchtigkeitsgehalts und des Temperaturprofils. Diese Daten fließen in die rechnergestützte Fluiddynamik-Modellierung (CFD) ein, um die Schlammverteilung, die Gasverweilzeit und den Wirkungsgrad unter Ihren spezifischen Betriebsbedingungen vorherzusagen. Lieferanten, die Labortests oder Pilotanlagendaten für Ihre Kraftstoffart und Gaszusammensetzung anbieten, beweisen technische Genauigkeit.
Modulare Skalierbarkeit: Für Anlagen mit Wachstumspotenzial oder schrittweisen Erweiterungsplänen ermöglichen Systeme mit modularen Absorberabschnitten oder Parallelzug-Architektur eine schrittweise Kapazitätserweiterung ohne vollständigen Systemaustausch. Bestätigen Sie, ob Einbauten (Verteiler, Tropfenabscheider) im vorhandenen Behälter nachgerüstet oder aufgerüstet werden können.
Integration mit bestehender Infrastruktur: Nass-REA-Systeme sind mit Kesselabgaskanälen, Saugzugventilatoren, Abscheidern und nachgeschalteten Schornsteinen verbunden. Lieferanten sollten detaillierte Leitungs- und Fundamententwürfe, ggf. Zertifizierungen für seismische Belastungen sowie eine Abstimmung mit Ihren Gerätelieferanten vorlegen. Durch Kanalmodifikationen und -halterungen entstehen häufig versteckte Kosten.
Schulung und Wissenstransfer: Betrieb und Wartung von Nass-REA-Systemen erfordern Bedienerkenntnisse in den Bereichen pH-Management, Schlammrheologie, Oxidationsluftkontrolle und Gipsentwässerung. Ausgewählte Lieferanten bieten umfassende Vor-Ort-Schulungen, Betriebs- und Wartungshandbücher, Ersatzteilverfügbarkeit und Notfall-Support-Hotlines. Ferndiagnosefähigkeiten und vorausschauende Wartungsverträge unterscheiden zunehmend Premiumanbieter von Standardanbietern.
Reagenzbeschaffung und Logistik: Die Verfügbarkeit, Preisgestaltung und Transportlogistik von Kalkstein haben einen entscheidenden Einfluss auf die Betriebskosten. Lieferanten sollten nahegelegene Kalksteinquellen, Mengenrabatte, Lieferpläne und Ersatzversorgungsvereinbarungen dokumentieren. Bestätigen Sie in ähnlicher Weise die Infrastruktur für die Gipsverarbeitung – Entwässerungsanlagenkapazität, Lagereinrichtungen und nachgelagerte Marktverbindungen (Wandbauplatten, Zement, Landwirtschaft), die eine Kostendeckung ermöglichen.
Ersatzteil-Ökosystem: Identifizieren Sie kritische Verschleißteile (Düsen, Dichtungen, Pumpenlaufräder, Tropfenabscheiderkartuschen) und bestätigen Sie Verfügbarkeit, Lieferzeiten und Preise über das Netzwerk des Lieferanten. Die langfristige Verfügbarkeit von Ersatzteilen für eine Systemlebensdauer von 20 bis 30 Jahren erfordert Lieferanten mit etablierten Vertriebskanälen und Lagerbestandsrichtlinien.
Operative Exzellenz: Überwachungs- und Kontrollsysteme
Moderne Nass-REA-Systeme sind hochentwickelte Instrumente, die eine kontinuierliche Überwachung und dynamische Parameteranpassung erfordern, um die Effizienz der Zielentfernung aufrechtzuerhalten und gleichzeitig die Betriebskosten zu minimieren. Fortschrittliche Steuerungssysteme verwandeln Nasswäscher von passiven Compliance-Tools in aktiv optimierte Anlagen.
Echtzeit-Überwachungstechnologie
Echtzeit-Rückkopplungsschleifen ermöglichen eine schnelle Reaktion auf Änderungen der Brennstoffqualität, der Kessellast oder der atmosphärischen Bedingungen:
Kontinuierliche SO2-Analysatoren: Infrarot- oder elektrochemische SO2-Sensoren vor und nach dem Absorber quantifizieren die Entfernungseffizienz in Echtzeit. Zielsollwerte (typischerweise 50–100 mg/Nm³ Auslass) passen die Kalksteinzufuhrraten und L/G-Verhältnisse automatisch an, um Compliance-Margen ohne übermäßigen Reagenzverbrauch einzuhalten.
pH-Sonden: Eingetauchte pH-Elektroden im Absorbersumpf und im Klärbecken liefern eine augenblickliche Rückmeldung über den Säuregehalt der Aufschlämmung. Automatische Kalkmilchzugabesysteme halten den pH-Wert innerhalb von ±0,2 Einheiten des Sollwerts und verhindern so sowohl Ablagerungen (hoher pH-Wert) als auch eine unzureichende Kalksteinauflösung (niedriger pH-Wert).
Druckabfallüberwachung: Differenzdruckzellen im Absorber, Demister und Auslasskanal zeigen Verstopfungen, Kalkbildung oder Sättigung des Tropfenabscheiders an. Frühwarnsysteme lösen Reinigungszyklen oder Wartungswarnungen aus, bevor sich der Leistungsabfall beschleunigt.
Oxidationsluftkontrolle: Sauerstoffgehaltssensoren und Luftmengenmesser sorgen für eine optimale Sauerstoffverfügbarkeit für die Sulfitoxidation. Eine Oxidationsluftregelung mit geschlossenem Kreislauf verhindert eine unvollständige Umwandlung (die teure nachgeschaltete Flüssigphasen-Oxidationschemikalien erfordert) und Schaumbildung (die die Verschleppung erhöht).
Überwachung der Umwälzpumpe: Vibrationssensoren, Lagertemperatursonden und Stromverbrauchsverfolgung erkennen Laufradverschleiß, Lagerverschlechterung oder Kavitation im Frühstadium. Vorausschauende Wartungswarnungen ermöglichen einen proaktiven Komponentenaustausch vor einem katastrophalen Ausfall.
Lastfolgefähigkeiten
Industrieanlagen arbeiten selten mit konstanter Kessellast. Nass-REA-Systeme müssen Turndown-Verhältnisse von 40–100 % bewältigen und so die Einhaltung und Effizienz über diesen Betriebsbereich hinweg gewährleisten. Zu den wichtigsten Konstruktionsmerkmalen, die eine Lastfolge ermöglichen, gehören:
Frequenzumrichter (VFD): Mit VFD ausgestattete Umwälzpumpen- und Oxidationsluftgebläsemotoren skalieren die Durchflussraten proportional zur Kessellast und reduzieren so den Stromverbrauch und den Reagenzienverbrauch bei Niedriglastbetrieb. VFDs erzielen im Vergleich zu Motoren mit fester Drehzahl und Drosselsteuerung problemlos eine Energieeinsparung von 20–30 %.
Mehrstufige Sprühdüsen: Systeme mit unabhängig gesteuerten Sprühköpfen auf mehreren Turmhöhen ermöglichen eine effiziente Verteilung unter Teillastbedingungen. Bei geringeren Lasten werden weniger Düsen aktiviert, wodurch eine optimale Tröpfchensuspension und Gasverweilzeit ohne übermäßige Nebelübertragung gewährleistet bleibt.
Bypass- und Bleed-Streams: Schlamm-Bypass-Leitungen und Klärbecken-Entlüftungskonfigurationen ermöglichen eine detaillierte Steuerung der Verweilzeit und des pH-Werts, ohne dass das gesamte System während des Turndowns abgeschaltet werden muss. Der strategische Entlüftungsfluss verhindert einen zu schnellen pH-Anstieg in Zeiten geringer Belastung, wenn das Gasvolumen und die SO2-Beladung gleichzeitig abnehmen.
Einhaltung gesetzlicher Vorschriften und Umweltleistung
Die SO2-Emissionsgrenzwerte variieren weltweit, tendieren jedoch allgemein zu strengeren Grenzwerten. Nass-REA-Systeme sind die wichtigste Technologie, die die Einhaltung moderner Standards ermöglicht, die in entwickelten Regionen je nach Brennstofftyp und Anlagenklasse SO2-Austrittskonzentrationen von 50–100 mg/Nm³ oder eine absolute SO2-Massenbeladungsreduzierung von 85–99 % vorschreiben.
Übersicht über globale SO2-Standards
Regionale Regulierungsrahmen bestimmen die Technologieauswahl und Betriebsstrategie:
Europäische Union: Die Richtlinie über Großfeuerungsanlagen (LCPD) und die Richtlinie über Industrieemissionen (IED) schreiben eine SO2-Reduktionseffizienz von 97–99 % für kohle- und ölbefeuerte Anlagen vor. Die monatliche durchschnittliche Austrittskonzentration darf bei den meisten Versorgungsunternehmen 50 mg/Nm³ nicht überschreiten. Diese strengen Grenzwerte erfordern hocheffiziente Nass-REA-Systeme mit fortschrittlicher Oxidationskontrolle.
Vereinigte Staaten: Die Vorschriften des Clean Air Act begrenzen die SO2-Emissionen über die National Ambient Air Quality Standards (NAAQS). Die meisten Regulierungssysteme führen zu Austrittsgrenzwerten von 50–90 mg/Nm³ oder einer Entfernungseffizienz von 90 %. Staaten mit Nichterreichungsgebieten können strengere Beschränkungen für Kraftwerke und Raffinerien auferlegen.
China und Indien: Die rasche Industrialisierung und das wachsende Bewusstsein für Luftqualität haben zur Einführung der Nass-REA bei neuen Kohlekraftwerken geführt. Die obligatorische SO2-Entfernung übersteigt bei großen Anlagen 90 %; Bei vielen Neuinstallationen wird ein Wirkungsgrad von 95 % angestrebt, um zukunftssicher gegen erwartete Verschärfungen zu sein.
Japan und Südkorea: Diese Länder sind Vorreiter bei der Entwicklung der Nass-REA-Technologie und setzen eine Entfernungseffizienz von 80–90 % bei niedrigen Auslasskonzentrationen (30–50 mg/Nm³) durch. Technologiereife und Betreiberkompetenz sind in diesen Märkten außergewöhnlich hoch.
Jenseits von SO2: Nebenvorteile und Kontrolle mehrerer Schadstoffe
Moderne Nass-REA-Systeme kontrollieren gleichzeitig mehrere Luftschadstoffe und bieten so Spielraumvorteile für die Einhaltung von Umweltvorschriften:
Feinstaubentfernung: Kalksteinschlamm fungiert als natürliches Waschmedium für Flugasche und entfernt 40–70 % der Einlasspartikel ohne spezielle Elektrofilter oder Schlauchfilter. Diese gemeinsame Entfernung reduziert die Belastung nachgelagerter Geräte und die Entsorgungskosten.
Säurenebel und HCl-Abscheidung: Alkalische Aufschlämmung neutralisiert Salzsäuredämpfe (HCl) und Schwefelsäurenebel (H2SO4), die bei der SO2-Oxidation entstehen oder im Kraftstoffchlor vorhanden sind. Integrierte Nass-REA-Systeme fangen diese sauren Gase ein und verhindern so, dass sie in die Atmosphäre gelangen.
Einfluss der Quecksilberspeziation: Während die Nass-REA elementares Quecksilber (Hg⁰) nicht direkt entfernt, fördern die oxidierende Umgebung und die Kalksteinaufschlämmung die Oxidation von Hg⁰ zu zweiwertigem Quecksilber (Hg²⁺), das anschließend von nachgeschalteten Filteranlagen oder ESP-Einheiten aufgefangen wird. Dieser indirekte Weg verbessert die Gesamteffizienz der Quecksilberkontrolle.
Synergie mit selektiver katalytischer Reduktion (SCR): Kraftwerke und Raffinerien setzen zunehmend integrierte SO2-NOx-Kontrollstränge ein, die Nass-REA mit SCR-Einheiten kombinieren. Die niedrige Auslasstemperatur des REA-Absorbers (gesättigt, ca. 60 °C) erfordert eine Wiedererwärmung vor dem SCR-Katalysator, um die Aktivität aufrechtzuerhalten. Die strategische Wärmeintegration zwischen Kessel und REA-/SCR-Systemen optimiert die Energieeffizienz und senkt die Betriebskosten.
Häufig gestellte Fragen zu Nass-REA-Wäschern
F1: Wie hoch ist die SO2-Entfernungseffizienz eines Nasswäschers?
Kalkstein-Gips-Nass-REA-Systeme erreichen unter optimierten Betriebsbedingungen routinemäßig eine SO2-Entfernungseffizienz von 95–99 %. Die genaue Effizienz hängt von mehreren Faktoren ab: (1) L/G-Verhältnis (höhere Verhältnisse erhöhen die Effizienz, erhöhen aber die Kosten), (2) pH-Wert der Aufschlämmung (optimaler Bereich 5,0–5,5), (3) Kalksteinpartikelgröße (feinere Partikel lösen sich schneller auf), (4) Gasverweilzeit im Absorber (typischerweise 8–12 Minuten) und (5) Verfügbarkeit von Oxidationsluft (vollständige Umwandlung von Sulfit in Gips). Die meisten modernen Systeme sind auf einen Wirkungsgrad von 95–97 % als Kompromiss zwischen Einhaltung gesetzlicher Vorschriften und betrieblicher Wirtschaftlichkeit ausgelegt. Das Erreichen einer Effizienz von 98–99 % erfordert höhere L/G-Verhältnisse (12–15 L/m³) und eine strengere Prozesskontrolle, wird jedoch in Regionen mit strengen Luftqualitätsstandards routinemäßig umgesetzt.
F2: Wie viel Wasser verbraucht ein Nass-REA-System?
Der Wasserverbrauch in Kalkstein-Gips-Nass-REA-Systemen ist erheblich und stellt in wasserarmen Regionen einen erheblichen Betriebskostenfaktor dar. Der typische Verbrauch liegt bei einem 500-MW-Kohlekraftwerk zwischen 500 und 1.500 m³/Stunde, abhängig vom Rauchgasvolumen, der Schlammrezirkulationsrate und den Verdunstungsverlusten. Davon entfallen etwa 30–40 % auf den Verbrauch (Verlust durch Verdunstung und Gipskristallwasser), während 60–70 % im Schlammkreislauf recycelt werden. Für wasserbeschränkte Anlagen gibt es alternative Technologien: Trockene REA-Systeme verbrauchen nur Verdunstungswasser (~5 % des Nasssystemverbrauchs), allerdings mit dem Nachteil einer geringeren Effizienz und dem Verlust wertvoller Gipsnebenprodukte. Einige Anlagen nutzen Wasserrecyclingkreisläufe, Kühltürme und Kondensationsrückgewinnung, um den Nettoverbrauch zu senken.
F3: Was ist der Unterschied zwischen einem Sprühturm und einem Festbettwäscher?
Sowohl Sprühtürme als auch Festbettwäscher werden als „nasse“ REA-Technologien klassifiziert, unterscheiden sich jedoch erheblich in der internen Konstruktion und den Betriebseigenschaften. Sprühtürme (auch „Sprühabsorber“ oder „Gegenstrom-Sprühkontaktoren“ genannt) verteilen Kalksteinschlamm durch Düsen an der Oberseite des Behälters und erzeugen einen fallenden Sprühnebel, der mit aufsteigendem Rauchgas in Kontakt kommt. Dieses Design ist einfach, robust, tolerant gegenüber Schwebstoffen und leicht zu skalieren. Festbettwäscher enthalten strukturierte oder zufällige Packungsmedien (Keramiksättel, Kunststoffringe, strukturierte Platten), die die Grenzflächenkontaktfläche zwischen Gas und Flüssigkeit vergrößern. Festkörperbetten erreichen eine höhere Entfernungseffizienz bei niedrigeren L/G-Verhältnissen (6–8 L/m³ gegenüber 10–15 bei Sprühtürmen), sind jedoch anfälliger für Ablagerungen und Verstopfungen und erfordern feinere Kalksteinpartikel. Bei Kohlekraftwerken und Industrieöfen mit hoher Aschebeladung und variabler Gaszusammensetzung dominieren Sprühtürme aufgrund ihrer Zuverlässigkeit und Wartbarkeit. Festbetten werden in kleineren, kontrollierteren Anwendungen (Raffinerien, Chemieanlagen) bevorzugt, wo die Zusammensetzung des Speisegases konsistent ist und strenge Effizienzziele kompakte Designs erfordern.
F4: Was ist Kalkstein (CaCO3) und warum wird er als primäres Reagens verwendet?
Kalkstein ist ein natürlich vorkommendes Mineral (Kalziumkarbonat, CaCO3), das aus alten Muschel- und Skelettresten besteht. Es ist weltweit reichlich vorhanden, kostengünstig (8–15 US-Dollar pro gelieferte Tonne) und in Steinbrüchen in der Nähe der meisten Industrieanlagen leicht erhältlich. Der Hauptvorteil von Kalkstein ist seine chemische Reaktivität mit saurem SO2; Wenn es zu feinen Partikeln (100–300 Mikrometer) gemahlen und in Wasser suspendiert wird, löst es sich schnell in der sauren Umgebung des Absorbersumpfs auf und setzt Hydroxidionen frei, die SO2 absorbieren und den pH-Wert der Aufschlämmung puffern. Kalk (CaO oder hydratisierter Kalk Ca(OH)2) ist ein alternatives Reagenz, das eine schnellere Kinetik und höhere Konzentration bietet und niedrigere L/G-Verhältnisse und kleinere Gefäße ermöglicht. Aufgrund der höheren Kosten (30–50 US-Dollar pro Tonne), der ätzenden Natur und der Gefahren bei der Handhabung von Kalk ist Kalkstein jedoch die erste Wahl für die meisten Anwendungen. Hybridsysteme mit Kalkstein als primärem Reagens und Kalkzugabe zur pH-Korrektur während des Anlaufs oder unter Störbedingungen bieten betriebliche Flexibilität bei minimalen Zusatzkosten.
F5: Wie lange hält ein Nass-REA-System und wie lauten typische Wartungsintervalle?
Gut konzipierte und ordnungsgemäß gewartete Nass-REA-Systeme haben eine Lebensdauer von 20–30 Jahren, vergleichbar mit der des Host-Kessels oder Industrieofens. Kritische Komponenten haben eine kürzere Lebensdauer: Gummiauskleidung in Betonbehältern (15–25 Jahre), Sprühdüsen (2–5 Jahre), Dichtungen und Laufräder von Umwälzpumpen (5–8 Jahre), Oxidationsluftverteiler (8–10 Jahre). Abhängig von der Staubbelastung müssen Tropfenabscheiderkartuschen in der Regel alle zwei bis vier Jahre ausgetauscht werden. Zu den geplanten Wartungsintervallen gehören vierteljährliche Inspektionen der Sprühdüsen und Verteilerrohre, halbjährliche Kalibrierung der pH-Sonde, jährliche Beurteilung des Zustands der Gummiauskleidung und alle zwei Jahre stattfindende hydrostatische Tests von Druckbehältern. Vorausschauende Wartungsprogramme, die Schwingungsanalyse, Thermografie und Echtzeit-Leistungsüberwachung nutzen, reduzieren zunehmend ungeplante Ausfallzeiten und verlängern die Lebensdauer der Komponenten. Das richtige chemische Gleichgewicht, die Dosierung des Korrosionsinhibitors und die Biozidbehandlung (falls zutreffend) sind für die Maximierung der Systemlebensdauer von entscheidender Bedeutung.
F6: Können Nass-REA-Wäscher mit Schwankungen im Schwefelgehalt von Kraftstoffen umgehen?
Ja, Kalkstein-Gips-Nass-REA-Systeme sind von Natur aus robust gegenüber Schwankungen des Kraftstoffschwefels, was einen ihrer Hauptvorteile darstellt. Das System passt die Kalksteinzufuhrrate und das L/G-Verhältnis an, um höhere oder niedrigere SO2-Beladungen zu bewältigen, ohne die Chemie oder den Betriebsmodus zu wechseln. Steigt der Schwefelgehalt im Brennstoff von 1,5 auf 3,0 Gewichtsprozent, verdoppelt sich die SO2-Konzentration im Rauchgas etwa. Die Bediener reagieren, indem sie die Zirkulationsrate der Kalksteinaufschlämmung erhöhen oder die Kalksteinkonzentration in der Aufschlämmung erhöhen und so den Ziel-pH-Wert und die SO2-Konzentration am Auslass aufrechterhalten. Umgekehrt wird bei der Verbrennung von schwefelärmerem Brennstoff die Kalksteinzufuhr proportional reduziert. Diese Anpassungsfähigkeit ist von entscheidender Bedeutung für Anlagen, die mehrere Brennstoffquellen kombinieren, Schwankungen der Brennstoffqualität bei importierter Kohle bewältigen oder sich an die saisonale Brennstoffverfügbarkeit anpassen. Trockenen REA-Systemen fehlt diese Flexibilität und sie erfordern in der Regel Änderungen der Reagenzienchemie oder Brenneranpassungen, um die Einhaltung der Vorschriften aufrechtzuerhalten, wenn sich der Schwefelgehalt des Kraftstoffs erheblich verschiebt.
F7: Was passiert mit dem Gipsnebenprodukt und ist es wirklich wertvoll?
Gips, der in Kalkstein-Gips-Nass-REA-Systemen hergestellt wird, ist chemisch und physikalisch identisch mit abgebautem Naturgips. Hochreiner Gips (95 % Calciumsulfat-Dihydrat) ist ein erstklassiger Rohstoff für Hersteller von Wandplatten (Trockenbau, Gipskartonplatten) und macht etwa 70–80 % der gesamten Gipsnachfrage weltweit aus. Die Marktpreise schwanken je nach Standort, Reinheit und Logistik zwischen 5 und 15 US-Dollar pro Tonne. In den meisten Regionen gleichen Gipsverkäufe jedoch 10 bis 30 % der Betriebskosten für die Nass-REA aus. Einige Betriebe erreichen die volle Kostendeckung durch den Verkauf von Gips, insbesondere solche, in denen sich Gipskartonfabriken oder Häfen befinden, die den Export ermöglichen. Gips mit geringerer Reinheit (85–95 % Calciumsulfat) findet Absatzmöglichkeiten in der Zementproduktion, der Bodenverbesserung, der Stabilisierung von Straßenuntergründen und anderen minderwertigen Anwendungen. Ein kleiner Prozentsatz des durch REA produzierten Gipses wird auf dem Land angebaut oder in zugelassenen Anlagen entsorgt, wo die Märkte weit entfernt sind oder der Transport unwirtschaftlich ist. Die Umwandlung von SO2-Abfällen in kommerzielle Produkte – und nicht in Verbrennungsnebenprodukte, die entsorgt werden müssen – ist ein einzigartiger ökologischer und wirtschaftlicher Vorteil der Kalkstein-Gips-Technologie.
F8: Was sind die größten betrieblichen Herausforderungen beim Management von Nass-REA-Systemen?
Trotz ihrer Robustheit stellen Nass-REA-Systeme mehrere wiederkehrende betriebliche Herausforderungen dar, die ein kompetentes Management erfordern: (1) Skalierung und Plugging: Wenn der pH-Wert über 5,5 steigt, bilden sich Kalziumsulfat und Kalziumsulfit auf den Innenflächen aus, was den Durchfluss und die Effizienz verringert. Eine strenge pH-Kontrolle und regelmäßige mechanische Reinigung verhindern dies. (2) Korrosionsangriffe: Wenn das chemische Gleichgewicht vernachlässigt wird oder ein Bypass auftritt, kommt es zu einer Verschlechterung der Gummiauskleidung oder zu Betonabplatzungen. Routineinspektionen und Korrosionsinhibitorprogramme mindern das Risiko. (3) Schaumbildung: Zu viel Oxidationsluft oder tensidhaltige Kraftstoffzusätze fördern die Schaumbildung, was die Verschleppung und den Wasserverlust erhöht. Die Antischaum-Chemie und das optimierte Design der Luftverteiler lösen dieses Problem. (4) Herausforderungen bei der Gipsentwässerung: Ein hoher Feuchtigkeitsgehalt im Gipsprodukt erhöht die Entsorgungs- oder Transportkosten. Die Optimierung des Vakuumfilters, die Einstellung der Zentrifuge und die Polymerdosierung verbessern die Kuchentrockenheit. (5) Intermittierende Reagenzienzufuhr: Unterbrechungen bei der Kalksteinbeschaffung oder wetterbedingte Transportverzögerungen können zu vorübergehenden Compliance-Risiken führen. Redundante Lieferantenbeziehungen und Lagerpufferung vor Ort mildern dies. Erfahrene Betreiber halten diese Herausforderungen für beherrschbar durch vorbeugende Wartung, Echtzeitüberwachung und proaktive Fehlerbehebung.
Fazit: Investition in eine nachhaltige industrielle Emissionskontrolle
Die Nass-Rauchgasentschwefelungstechnologie ist die bewährte, zuverlässige Grundlage für die industrielle SO2-Emissionskontrolle in den Bereichen Energieerzeugung, Raffination, Metallverarbeitung und chemische Produktion. Kalkstein-Gips-Nasswäscher erreichen eine SO2-Entfernungseffizienz von 95–99 %, wandeln Abfälle in marktfähiges Gipsnebenprodukt um und gewährleisten die Kompatibilität mit der bestehenden Kesselinfrastruktur. Sie bieten ein optimales Gleichgewicht zwischen Umweltleistung, Betriebsökonomie und technischer Reife.
Die Entscheidung, eine Nass-REA-Kapazität zu implementieren oder zu verbessern, erfordert eine ganzheitliche Bewertung der Kraftstoffqualität, der gesetzlichen Verpflichtungen, des Anlagen-Fußabdrucks, der Wasserverfügbarkeit und der langfristigen Betriebskostenziele. Es gibt kein einziges „universelles“ Systemdesign; Stattdessen sorgen standortspezifische Technik, Materialauswahl und Anpassung der Steuerungsstrategie für optimale Leistung für Ihren individuellen industriellen Kontext.
Unabhängig davon, ob Sie ein Kraftwerk, eine Erdölraffinerie, eine Metallschmelze oder eine Spezialchemieanlage betreiben, ist die Beauftragung qualifizierter Lieferanten mit nachgewiesener Erfolgsbilanz, umfassender technischer Unterstützung und transparenten Leistungsgarantien von entscheidender Bedeutung. Fordern Sie detaillierte technische Studien, Leistungsdaten im Pilotmaßstab für Ihren spezifischen Gasstrom, transparente Beschaffungspläne für Reagenzien und Schulungsverpflichtungen, bevor Sie Beschaffungsentscheidungen abschließen.
Benötigen Sie eine maßgeschneiderte Nasswäscher Welche Lösung für die einzigartige Rauchgaszusammensetzung und Emissionsziele Ihrer Anlage? Beauftragen Sie einen Lieferanten, der umfassende Gasstromanalysen, CFD-Modellierung, Pilottests vor Ort und langfristige Leistungsgarantien durchführen kann. Geben Sie detaillierte Spezifikationen zu Ihrem Brennstofftyp, Ihrer SO2-Konzentration, Ihrer Gasdurchflussrate, Ihrem Temperaturprofil und Ihrer Zielentfernungseffizienz an und fordern Sie einen vorläufigen technischen Vorschlag und einen Kostenvoranschlag an. Die meisten qualifizierten Lieferanten liefern Machbarkeitsbewertungen innerhalb von 2–4 Wochen und ermöglichen so eine schnelle Bewertung und fundierte Beschaffungsentscheidungen.
Die industrielle Luftreinhaltung ist eine entscheidende Herausforderung für Branchen wie die Stahlherstellung, die Energieerzeugung, die Zementindustrie ...
Branchen wie die Stahlverhüttung spielen eine entscheidende Rolle in der industriellen Produktion. Allerdings sind die großen Mengen an Hochtemperatur...


 简体中文